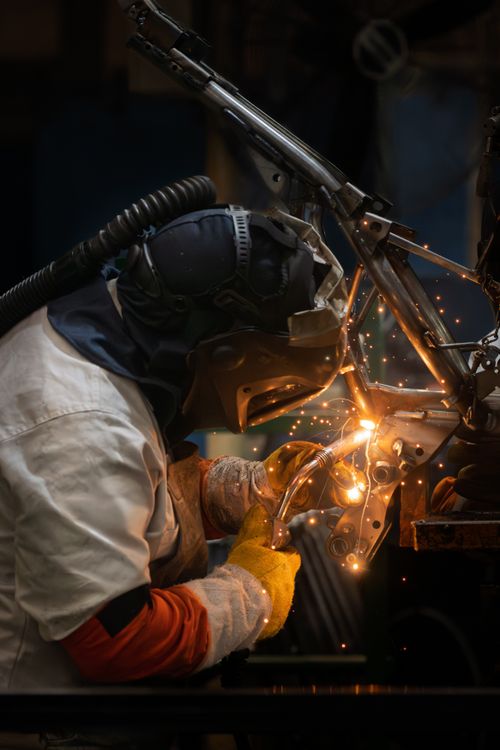
Pengertian: Las Menurut KBBI
KBBI: las n = penyambungan (besi dsb) dengan cara membakar. Mengelas = menyambung besi dengan cara membakarnya (memanaskannya) hingga menyatu.
Definisi teknis (DIN, Harsono dkk 1991): ikatan metalurgi pada sambungan logam paduan dalam keadaan lumer/cair. Maman Suratman (2001): menyambung dua bagian logam secara permanen dengan tenaga panas.
Cara Kerja Pengelasan
- Siapkan permukaan: bersihkan kotoran, karat, minyak.
- Posisikan & jepit kedua material berdekatan.
- Nyalakan las: hasilkan panas (listrik/gas) di titik sambung.
- Lelehkan: material di titik sambung meleleh dan bergabung (+ logam pengisi bila perlu).
- Dinginkan: matikan las, biarkan dingin — sambungan menyatu permanen.
Kunci hasil bagus: arus stabil, gerakan konsisten, dan persiapan bersih.
Jenis-Jenis Las
Las busur listrik (SMAW): listrik antara elektroda-material menciptakan busur api; paling umum dan murah.
Las gas/karbit (OAW): bakar gas asetilin + oksigen — api suhu tinggi mencairkan logam. MIG (GMAW): kawat otomatis + gas pelindung — cepat, rapi. TIG (GTAW): presisi tinggi untuk stainless/aluminium.
Pemula: mulai dari SMAW — peralatan murah dan teknik fundamental.
Las vs Solder vs Patri
Las: melelehkan logam dasar — sambungan sekuat material. Solder/patri: hanya melelehkan logam tambahan (timah) pada suhu rendah — untuk elektronik dan pipa tipis.
Pilih las untuk struktur/kekuatan; solder untuk sambungan halus.
Alat dan Bahan
Mesin las (trafo/inverter), elektroda/kawat las (logam pengisi), tang las & kabel, topeng las (lindungi mata dari UV), sarung tangan kulit, apron & sepatu safety.
Untuk las gas: tabung asetilin + oksigen, regulator, dan brander.
Keamanan Mengelas
Bahaya: luka bakar, radiasi UV (mata), asap beracun, sengatan listrik, kebakaran.
Aturan: pakai APD lengkap; kerja di area berventilasi; jauhkan bahan mudah terbakar; jangan lihat busur tanpa topeng; matikan mesin setelah selesai. Untuk hot work di industri: wajib izin kerja panas.
Ingat: tidak ada proyek yang sepadan dengan cedera — APD dulu, kerja kemudian.
Aplikasi dalam Kehidupan
Teralis, jendela, pagar besi, tangga besi, kanopi — semua dikerjakan dengan teknik las.
Skala besar: perkapalan, jembatan, rangka baja, bejana tekan, pipa — lingkup pengelasan sangat luas.
Dari gerbang rumah sampai jembatan layang — las ada di mana-mana.
Tips Memilih Tukang Las
Lihat portofolio hasil kerja; tanyakan jenis las yang dipakai; pastikan material sesuai (ketebalan, jenis besi).
Minta garansi sambungan; untuk struktur beban: pastikan ada QC/kontrol kualitas — pengelasan butuh keahlian, bukan sekadar tempel.
Kesimpulan
Penyambungan dengan cara membakar = las — teknik menyatukan logam via panas tinggi. Pahami jenisnya, utamakan keamanan.
Butuh hasil rapi dan kuat? Serahkan ke ahlinya!
Sejarah Singkat Pengelasan
Pengelasan modern dikenal sejak awal abad ke-20: sumber panas pertama = api pembakaran gas asetilin (las karbit). Kemudian berkembang las busur listrik, lalu MIG/TIG dengan gas pelindung.
Kini pengelasan dipakai dari bengkel rumahan hingga industri berat — salah satu keterampilan teknik paling dibutuhkan.
Pelajari sejarahnya — menghargai teknik membuatmu praktisi lebih baik.
Belajar Mengelas untuk Pemula
Mulai dari kursus: BLK (Balai Latihan Kerja) dan SMK menyediakan pelatihan las bersertifikat. Praktik bertahap: pelat datar → sambungan sudut → posisi sulit.
Sertifikasi (misal B4T) membuka peluang kerja industri. Jangan belajar otodidak tanpa pendampingan — risikonya nyata.
Sertifikasi = investasi karier — bukan sekadar kertas.
Estimasi Biaya Jasa Las
Biaya jasa las bervariasi: harian tukang vs borongan per proyek. Faktor: jenis material, ketebalan, kompleksitas desain, dan lokasi.
Tips hemat: siapkan desain jelas, beli material sendiri (bandingkan harga), dan minta rincian tertulis sebelum deal. Jangan tergiur termurah — kualitas sambungan = keamanan.
Prioritaskan kualitas sambungan — murah tapi rapuh = bahaya.
Rangkuman Cepat
Penyambungan dengan cara membakar = las. KBBI mengesahkannya. Jenis: listrik, karbit, MIG, TIG. Beda dengan solder (tak lelehkan logam dasar).
Kunci: persiapan bersih + teknik benar + APD lengkap. Untuk struktur penting: serahkan ke profesional bersertifikat.
Bagikan ke yang butuh jasa las!APD Wajib Pengelasan: Standar & Fungsi Tiap Item
Mengelas tanpa APD lengkap bukan soal berani — soal ceroboh. Standar Kompetensi Kerja Nasional Indonesia (SKKNI) bidang pengelasan yang diterbitkan Kemnaker merinci APD wajib berikut beserta fungsinya:
1. Helm/topeng las (welding mask). Melindungi mata dan wajah dari radiasi sinar ultraviolet dan inframerah busur las yang bisa menyebabkan "mata perih seperti kelilipan" (arc eye) hingga kebutaan sementara. 2. Sarung tangan las dari bahan isolator yang fleksibel — melindungi dari panas, percikan api, dan sengatan listrik tanpa mengganggu gerakan tangan.
3. Apron dada, apron lengan, dan apron kaki dari bahan kulit — menahan percikan bunga api bertemperatur tinggi agar tidak membakar pakaian dan kulit. 4. Kacamata pelindung (safety goggles) untuk asisten/pembantu juru las yang tidak boleh menatap sinar las terus-menerus. 5. Safety shoes — melindungi kaki dari benda berat dan percikan logam cair.
Di luar APD badan, standar keselamatan juga mewajibkan: ventilasi yang baik (asap las mengandung gas berbahaya), area kerja bebas bahan mudah terbakar (atau diberi pelindung), tirai pelindung agar sinar las tidak mengenai pekerja lain, dan APAR yang siap pakai di lokasi.
Untuk tukang las rumahan: minimal helm las, sarung tangan kulit, dan kacamata. Jangan pernah mengelas dengan mata telanjang "sebentar saja" — kerusakan mata bersifat kumulatif.
Membaca Kode Elektroda: E6013 vs E7018
Kode elektroda mengikuti standar AWS (American Welding Society). Contoh: E6013 — huruf E = elektroda; angka 60 = kekuatan tarik minimum 60.000 psi; angka 1 = cocok untuk semua posisi pengelasan; angka 3 = jenis fluks rutil/titania yang bisa dipakai dengan arus AC maupun DC.
E6013 adalah favorit pemula dan tukang rumahan: busur stabil dan mudah dikontrol, penetrasi dangkal (cocok untuk plat tipis 2–4 mm), terak mudah dibersihkan, dan tidak butuh mesin canggih. Cocok untuk pagar, kanopi, rangka furniture besi, serta latihan pengelasan.
E7018 kelas yang lebih tinggi: kekuatan tarik 70.000 psi dan fluks jenis low hydrogen (hidrogen rendah) yang drastis mengurangi risiko retak pada material tebal. Dipakai untuk konstruksi baja struktural, lambung kapal, pipa industri, bejana bertekanan, dan fabrikasi berat. Kekurangannya: penetrasi tidak terlalu dalam dan teraknya tebal — meski tetap mudah dibersihkan.
Aturan praktis: pagar rumah → E6013; struktur menahan beban → E7018. Salah pilih elektroda = sambungan berisiko.
Penyimpanan Elektroda yang Benar
Elektroda yang lembab membuat busur tidak stabil, percikan berlebihan, asap bertambah, salutan mudah terkelupas, dan hasil las berporositas. Karena itu penyimpanan yang benar sama pentingnya dengan teknik pengelasan.
E6013 relatif bandel: cukup simpan di tempat kering, dan bungkus rapat bila kemasannya sudah dibuka. E7018 jauh lebih sensitif — sebagai elektroda low hydrogen, ia justru menyerap kelembapan udara. Di industri, E7018 disimpan di oven elektroda (quiver) dan setelah dibuka sebaiknya dipakai dalam 4 jam.
Untuk pemakaian rumahan: beli secukupnya, jangan menimbun bertahun-tahun. Elektroda yang lembab bisa dikeringkan dengan pemanas, tetapi E7018 yang sudah terlalu lembab sebaiknya dibuang — fluks yang rusak tidak bisa pulih sempurna.
Jenis Nyala Api dan Tekanan Gas yang Benar (Las Oksi-Asetilen)
Pada las oksi-asetilen (las gas/las karbit), hasil sambungan sangat ditentukan oleh jenis nyala api yang diatur pada blender: nyala netral (api kecil biru bersih, proporsi oksigen-asetilen seimbang) adalah yang paling umum untuk penyambungan baja; nyala karburasi (kelebihan asetilen, ada asap hitam) dan nyala oksidasi (kelebihan oksigen) masing-masing untuk kebutuhan khusus seperti pengerasan permukaan atau pemotongan.
Tekanan output regulator disesuaikan dengan ketebalan material. Sebagai acuan untuk pelat tipis 0,5–2 mm: tekanan oksigen sekitar 10 kg/cm² dan asetilen 5 kg/cm². Pelat yang lebih tebal butuh tekanan dan ukuran tip yang lebih besar. Cara menyalakannya: buka sedikit keran asetilen, nyalakan dengan pemantik, atur hingga asap hitam hilang, lalu buka keran oksigen perlahan hingga diperoleh nyala netral.
Peringatan keamanan: jangan pernah menyalakan las dengan oksigen dulu (risiko backfire/ledakan), jauhkan tabung dari benda mudah terbakar, dan selalu kenakan kacamata las serta sarung tangan kulit.
Pertanyaan Umum
Apa itu penyambungan dengan cara membakar?
Istilah KBBI untuk las: penyambungan besi/logam dengan cara membakar (memanaskan hingga meleleh) lalu didinginkan hingga menyatu.
Apa itu pengelasan?
Proses fabrikasi: menggabungkan dua benda (logam/termoplastik) dengan melelehkan ujungnya memakai panas tinggi, lalu didinginkan hingga menyatu.
Apa saja jenis las yang umum?
Las busur listrik (SMAW), las gas/karbit (OAW), MIG (GMAW), TIG (GTAW), dan las titik — dipilih sesuai material dan kebutuhan.
Apa beda las dan solder/patri?
Las melelehkan logam dasar; solder/patri hanya melelehkan logam tambahan (suhu lebih rendah) tanpa melelehkan logam dasar.
Bagaimana cara kerja las busur listrik?
Aliran listrik antara elektroda dan material menciptakan busur api yang mencairkan logam; elektroda sekaligus menjadi logam pengisi.
Alat apa yang dibutuhkan untuk mengelas?
Mesin las, elektroda/kawat las, tang las, kabel, topeng las, sarung tangan, dan APD lengkap.
Apakah mengelas berbahaya?
Ya — risiko luka bakar, radiasi UV/inframerah mata, asap beracun, dan sengatan listrik. Wajib APD dan ventilasi baik.
Kapan memakai jasa tukang las profesional?
Untuk struktur menahan beban (kanopi, pagar, teralis), hasil rapi dan aman — pengelasan butuh keterampilan dan QC.